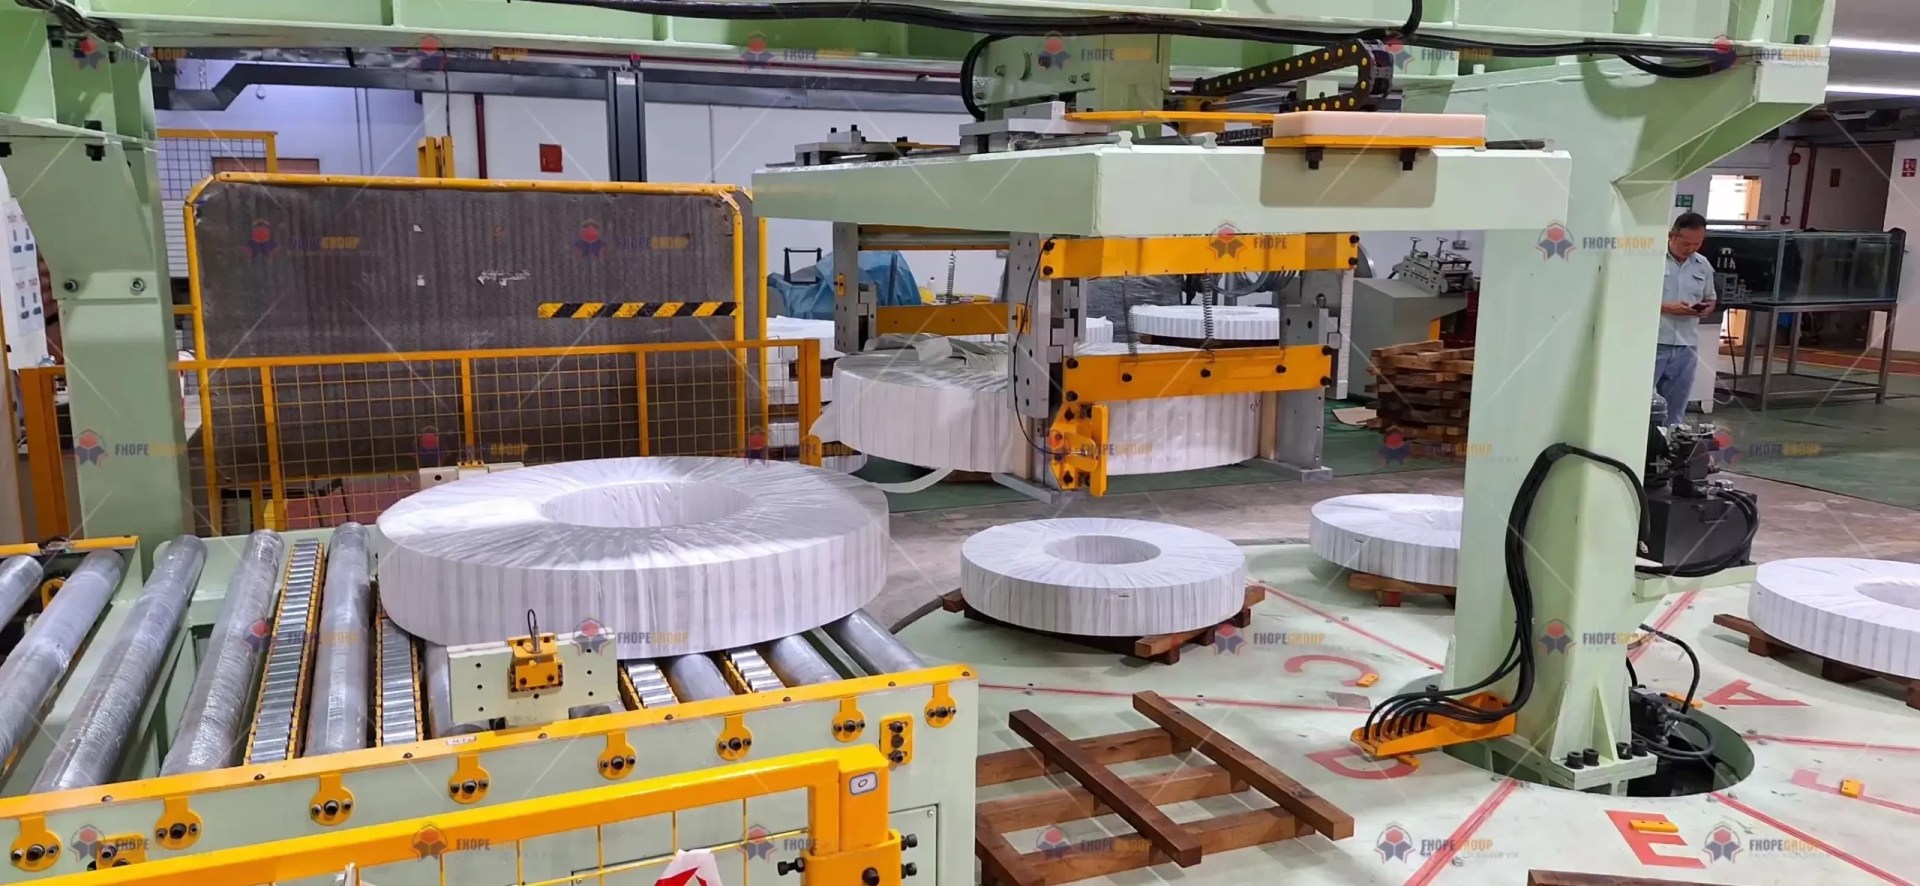
客户遇到的真实问题
- 华东地区某钢厂客户,热轧产线下线后的钢卷仍靠人工捆扎、包纸、套袋,一条线要占好几个包装工位。
- 旺季三班倒,包装工难招、流动性大,老师傅一走,包装质量立刻波动。
- 人工包裹松紧不一,运输途中防锈膜容易破损,终端客户反馈边部返潮、局部锈斑。
- 出口订单对包装外观和标识有明确要求,人工方式很难做到批次一致。
客户的核心疑问其实很直接:这条线到底值不值得改?改了之后能不能真正省下人、稳住质量。
专业解答与方案
风鼎机械(Fhopepack)处理这类需求,通常先确认四个参数:卷重、卷径、下线节拍、立卷还是卧卷。参数定下来,方案才好谈。
- 周向包装环节:用环体缠绕包装机完成钢卷外圆的全周包裹,也可用水平缠绕包装机处理卧卷长料形态。
- 姿态转换环节:用翻转机(Upender)实现立卷与卧卷的平稳转换,避免行车吊装反复倒卷。
- 托盘环节:托盘更换机(Pallet Changer)配合下线工位,减少人工搬垫木的动作。
- 整线集成:全自动钢卷包装线、铝卷包装线、铜带包装线可把上料、称重、缠绕、端面包装、打捆、贴标、下料串成一条流。
- 线材类需求:钢丝、胶管收卷包装设备解决成圈后的裹包与固定问题。
先小范围试点单机、再逐步连线,是风险更低的推进方式。
为什么会出现这个问题
- 行业层面:多品种、小批量让很多企业觉得"人工更灵活",但灵活的背后是质量无法标准化,也无法追溯。
- 工艺层面:钢卷下线后有余温、带毛刺、表面存油,对包装材料的耐温性和设备的通过性都有额外要求,普通方案直接照搬容易出问题。
- 选型层面:只比单机报价,忽略节拍匹配和上下游衔接,结果单机很快,整线却卡在某个工位上。
- 管理层面:包装属于"最后一道工序",长期被当成辅助环节,投入优先级排在生产设备之后。
客户常见的顾虑
- 投入回收周期:一次性投入不小,到底靠省人、省材料还是减客诉来回本?
- 产能匹配:设备节拍会不会跟不上主线,或者反过来造成产能闲置?
- 规格切换:一个月要换十几种卷径,调整是不是很费时间?
- 耗材成本:机器包裹是否比人工更费膜、更费纸?
- 售后保障:异地工厂,出故障多久能到场,备件是否通用?
- 比价压力:同类设备报价差距大,看上去差不多,差别到底在哪?
这些顾虑都合理。真正需要比较的不是单机价格,而是整线稳定性、切换效率、耗材单卷成本和售后响应速度。
这样做的好处
- 降本:包装工位人力明显减少,招工压力随之下降。
- 提效:包装节拍与产线同步,减少下线钢卷的堆存和二次倒运。
- 防锈:全周封闭包裹,防潮、防尘、防边部磕碰,减少返潮锈斑。
- 安全:翻转、托盘更换由设备完成,规避人工翻转重卷的挤压与砸伤风险。
- 一致:包装外观、打捆位置、标签位置统一,出口订单验收更顺畅。
- 可追溯:包装参数可记录,出现质量争议时有据可查。
对多数钢厂客户来说,包装线改造不是"要不要自动化"的问题,而是"哪几个工位先自动化"的问题。把节拍、卷型、场地和耗材算清楚,方案自然就落地了。